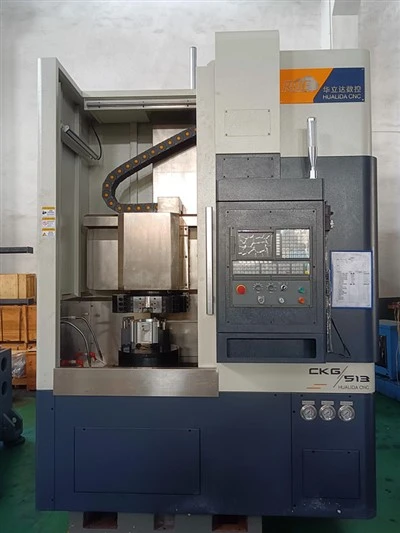
Die Einstellung der Spindelorientierung an einer vertikalen CNC -Drehung ist ein kritischer Prozess, der die Präzision und Effizienz von Bearbeitungsvorgängen erheblich beeinflussen kann. Als Lieferant von vertikalen CNC -Drehzüchter, einschließlich Modellen wie dieCKG513 CNC vertikale DrehmaschineAnwesendCKG5110 CNC vertikaler Drehdrehzüchter, UndCKG515 CNC vertikale DrehmaschineIch verstehe die Bedeutung der ordnungsgemäßen Anpassung der Spindelorientierung. In diesem Blog werde ich einige Erkenntnisse und Schritte zur Anpassung der Spindelorientierung an einer vertikalen CNC -Wendedrehmaschine teilen.
Verständnis der Bedeutung der Spindelorientierung
Die Spindel ist das Herz einer vertikalen CNC -Wendedrehung. Es hält das Schneidwerkzeug und dreht sich mit hohen Geschwindigkeiten, um Bearbeitungsvorgänge durchzuführen. Die korrekte Spindelorientierung stellt sicher, dass sich das Schneidwerkzeug genau mit dem Werkstück befasst, was zu präzisen Schnitten, glatten Oberflächenoberflächen und dimensionalen Genauigkeit führt. Eine falsche Spindelorientierung kann zu einer Vielzahl von Problemen führen, wie z. B. schlechte Oberflächenqualität, ungenaue Abmessungen und vorzeitiger Werkzeugverschleiß.
Vor - Einstellvorbereitungen
Bevor Sie versuchen, die Spindelorientierung anzupassen, ist es wichtig, mehrere vorbereitende Schritte zu unternehmen:
- Sicherheit zuerst: Stellen Sie sicher, dass die Drehmaschine ausgeschaltet und eingesperrt ist, um ein versehentliches Start -up zu verhindern. Tragen Sie geeignete persönliche Schutzausrüstung, einschließlich Sicherheitsbrillen, Handschuhe und Ohrschutz.
- Reinigen Sie den Arbeitsbereich: Entfernen Sie alle Trümmer, Chips oder Kühlmittel aus dem Fahrradbett, der Spindel und den Umgebung. Ein sauberer Arbeitsbereich hindert Verunreinigungen daran, den Anpassungsprozess zu stören.
- Überprüfen Sie die Spindel und die Komponenten: Überprüfen Sie die Spindel auf Anzeichen von Schäden wie Rissen, übermäßiger Verschleiß oder losen Komponenten. Überprüfen Sie die Lager, Gürtel und Kupplungen, um sicherzustellen, dass sie in gutem Zustand sind.
- Sammeln Sie die notwendigen Werkzeuge: Sie benötigen eine Vielzahl von Werkzeugen für den Anpassungsprozess, einschließlich Präzisionsmessinstrumenten (wie Zifferblattanzeigen), Schraubenschlüssel und Scheiben. Stellen Sie sicher, dass alle Werkzeuge sauber, kalibriert und in gutem Zustand sind.
Schritt - bis - Schritt Spindelorientierungsanpassung
Das Folgende ist eine allgemeine Anleitung zur Anpassung der Spindelausrichtung an einer vertikalen CNC -Drehung:


- Montieren Sie die Zifferblattanzeige: Montieren Sie eine hoch - Präzisions -Zifferblattanzeige auf dem Drehbett oder einer stabilen Leuchte. Positionieren Sie den Indikator so, dass seine Sonde die Spindelnase oder eine Referenzfläche auf der Spindel kontaktiert.
- Stellen Sie den Indikator auf Null ein: Drehen Sie die Spindel langsam von Hand und stellen Sie den Anzeigen so ein, dass sie bei einem bestimmten Punkt auf der Drehung der Spindel Null liest. Dies dient als Referenzpunkt für die Anpassung.
- Überprüfen Sie den radialen Runout: Drehen Sie die Spindel durch eine vollständige Revolution und beobachten Sie die Zifferblattanzeige. Der radiale Runout ist die maximale Abweichung der Spindel von ihrem wahren Zentrum. Bei den meisten Anwendungen sollte der radiale Runout innerhalb der angegebenen Toleranz des Herstellers liegen, in der Regel einige Tausendstel Zoll.
- Wenn der radiale Lauf außerhalb der Toleranz liegt, müssen Sie möglicherweise die Spindellager einstellen oder die Spindel neu ausrichten. Lösen Sie die Lagergehäuse leicht und verwenden Sie Scheiben, um kleine Anpassungen an der Lagerposition vorzunehmen. Ziehen Sie die Schrauben allmählich fest und überprüfen Sie den Runout, bis er sich innerhalb des akzeptablen Bereichs befindet.
- Überprüfen Sie den axialen Runout: Zusätzlich zum radialen Runout müssen Sie auch den axialen Runout überprüfen, der die Bewegung der Spindel entlang ihrer Achse ist. Montieren Sie die Zifferblattanzeige, damit seine Sonde das Gesicht der Spindelnase kontaktiert. Drehen Sie die Spindel und beobachten Sie den Indikatorwert. Der axiale Runout sollte auch innerhalb der angegebenen Toleranz liegen.
- Um den axialen Runout einzustellen, müssen Sie möglicherweise die Schublager oder die Spindelmutter einstellen. Lösen Sie die relevanten Komponenten und nehmen Sie kleine Anpassungen mit Scheiben oder Muttern ein. Betreff - Überprüfen Sie den axialen Lauf nach jeder Einstellung.
- Überprüfen Sie die Spindelverjüngungsausrichtung: Wenn die Drehmaschine eine sich verjüngende Spindelnase verwendet, um die Schneidwerkzeuge zu halten, ist es entscheidend, sicherzustellen, dass die Verjüngung ordnungsgemäß ausgerichtet ist. Verwenden Sie eine Verjüngungsmesser oder ein Präzisionsmessgerät, um den Taperwinkel und die Ausrichtung zu überprüfen.
- Wenn die Verjüngung falsch ausgerichtet ist, müssen Sie möglicherweise die Spindelverjüngung reinigen und wieder aufnehmen, oder verwenden Sie Scheiben, um die Ausrichtung zu korrigieren. Stellen Sie sicher, dass die Verjüngung sauber und frei von Trümmern ist, bevor Sie Anpassungen vornehmen.
- Feinabstimmung: Sobald Sie die ersten Anpassungen vorgenommen haben, überprüfen Sie die radialen Ausrichtung, den Runout, den axialen Runout und die Ausrichtung der Verjüngung. Machen Sie alle notwendigen Einstellungen für feine Tuning, um die optimale Spindelorientierung zu erreichen. Dies kann dazu führen, dass sehr kleine Änderungen an der Scheibedicke oder der Komponentenposition vorgenommen werden.
Post - Anpassungsüberprüfungen
Führen Sie nach Abschluss der Spindelorientierungseinstellung die folgenden Post -Einstell -Überprüfungen durch:
- Re - Überprüfen Sie den Runout: Drehen Sie die Spindel erneut und vergewissern Sie sich, dass sich die radialen und axialen Runouts immer noch innerhalb der angegebenen Toleranz befinden. Nehmen Sie bei Bedarf endgültige Anpassungen vor.
- Probelauf: Macht auf die Drehmaschine und führen Sie einen Testlauf mit niedriger Geschwindigkeit durch. Beobachten Sie den Bearbeitungsvorgang genau, um sicherzustellen, dass sich das Schneidwerkzeug reibungslos mit dem Werkstück befasst und dass die Oberflächenfinish und die dimensionale Genauigkeit zufriedenstellend sind.
- Notieren Sie die Anpassungen: Dokumentieren Sie die während des Prozesses vorgenommenen Anpassungen, einschließlich der Scheibedicken, Komponentenpositionen und anderen relevanten Informationen. Dieser Datensatz wird für zukünftige Referenz und Wartung nützlich sein.
Fehlerbehebung häufiges Problem
Während des Anpassungsprozesses können Sie auf einige häufige Probleme stoßen:
- Anhaltender Runout: Wenn der Runout nach mehreren Anpassungen außerhalb der Toleranz bleibt, kann es ein schwerwiegenderes Problem geben, z. B. eine beschädigte Spindel oder abgenutzte Lager. In diesem Fall kann es erforderlich sein, die beschädigten Komponenten zu ersetzen.
- Schwierigkeit bei der Einstellung: Wenn Sie Schwierigkeiten haben, die erforderlichen Anpassungen vorzunehmen, kann dies auf unsachgemäße Auswahl der Werkzeuge, falsche Anpassungstechniken oder zugrunde liegende mechanische Probleme zurückzuführen sein. Wenden Sie sich an das Handbuch der Drehmaschinen oder suchen Sie die Unterstützung eines qualifizierten Technikers.
- Vibration: Übermäßige Schwingung während des Testlaufs kann auf ein Ungleichgewicht in der Spindel oder eine falsch ausgerichtete Komponente hinweisen. Überprüfen Sie das Gleichgewicht des Schneidwerkzeugs und der Spindel und überprüfen Sie die Ausrichtung aller Komponenten.
Abschluss
Die Einstellung der Spindelorientierung an einer vertikalen CNC -Drehdrehung ist ein komplexer, aber wesentlicher Prozess. Wenn Sie die in diesem Blog beschriebenen Schritte befolgen, können Sie sicherstellen, dass die Spindel Ihres Fahrers ordnungsgemäß ausgerichtet ist, was zu hohen Qualitätsbearbeitungsvorgängen führt. Als Anbieter vonCKG513 CNC vertikale DrehmaschineAnwesendCKG5110 CNC vertikaler Drehdrehzüchter, UndCKG515 CNC vertikale DrehmaschineWir sind bestrebt, unseren Kunden die besten Produkte und technischen Supports für die besten Klasse zu bieten. Wenn Sie Fragen haben oder weitere Unterstützung bei der Anpassung der Spindelorientierung oder eines anderen Aspekts unserer vertikalen CNC -Drehungen benötigen, zögern Sie bitte nicht, uns für die Beschaffung und in Tiefengespräche zu kontaktieren.
Referenzen
- CNC vertikale Drehdrehbücherhandbücher
- Präzisionsbearbeitungshandbuch
- Richtlinien für Spindelhersteller und Wartung