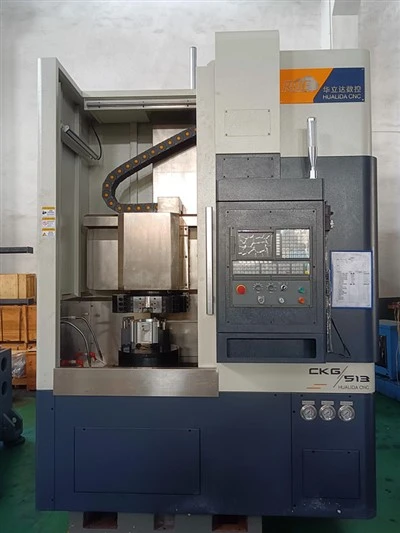
Die Oberflächenrauheit ist ein entscheidender Faktor für die Qualität und Leistung von Werkstücken. Im Rahmen der Großzerspanung, insbesondere an aGroße vertikale DrehmaschineDas Erreichen einer geringen Oberflächenrauheit ist in vielen Branchen wie der Luft- und Raumfahrt, der Automobilindustrie und dem Schwermaschinenbau oft eine Schlüsselanforderung. Als Lieferant großer vertikaler Drehmaschinen verstehe ich die Bedeutung dieses Problems und möchte einige wirksame Möglichkeiten vorstellen, die Oberflächenrauheit von Werkstücken auf solchen Maschinen zu reduzieren.
1. Werkzeugauswahl und Geometrie
Die Wahl der Schneidwerkzeuge spielt eine grundlegende Rolle bei der Bestimmung der Oberflächenrauheit des Werkstücks. Hochwertige Schneidwerkzeuge mit scharfen Kanten können die Rauheit deutlich reduzieren. Hartmetallwerkzeuge werden aufgrund ihrer hohen Härte, Verschleißfestigkeit und Fähigkeit, über längere Zeiträume scharfe Schneidkanten beizubehalten, häufig in großen Vertikaldrehmaschinen verwendet.
Bei der Werkzeuggeometrie müssen mehrere Faktoren berücksichtigt werden. Der Spitzenradius des Schneidwerkzeugs hat einen direkten Einfluss auf die Oberflächenrauheit. Ein größerer Nasenradius führt im Allgemeinen zu einer glatteren Oberflächenbeschaffenheit. Dies liegt daran, dass ein größerer Nasenradius die Schnittkraft auf eine größere Fläche verteilt und so die Materialverformung und die Bildung von Unregelmäßigkeiten auf der Werkstückoberfläche verringert.
Auch der Spanwinkel und der Freiwinkel des Werkzeugs beeinflussen die Oberflächenrauheit. Ein geeigneter Spanwinkel kann die Schnittkräfte reduzieren und den Spanfluss verbessern, während ein geeigneter Freiwinkel verhindert, dass das Werkzeug am Werkstück reibt, was zu Kratzern führen und die Rauheit erhöhen kann. Beispielsweise wird ein positiver Spanwinkel häufig für die Bearbeitung weicher Materialien verwendet, da er die Schnittkräfte reduziert und zu einer besseren Oberflächengüte beiträgt.
2. Optimierung der Schnittparameter
Schnittparameter wie Schnittgeschwindigkeit, Vorschubgeschwindigkeit und Schnitttiefe haben einen erheblichen Einfluss auf die Oberflächenrauheit.
Schnittgeschwindigkeit: Eine Erhöhung der Schnittgeschwindigkeit kann grundsätzlich zu einer Verringerung der Oberflächenrauheit führen. Bei höheren Schnittgeschwindigkeiten werden die Späne schneller abtransportiert und die Schnittkräfte werden gleichmäßiger verteilt. Allerdings gibt es eine Grenze, wie stark die Schnittgeschwindigkeit erhöht werden kann. Zu hohe Schnittgeschwindigkeiten können zu Werkzeugverschleiß, Wärmeentwicklung und sogar Werkzeugbruch führen, was letztendlich zu einer Verschlechterung der Oberflächenqualität führt. Die optimale Schnittgeschwindigkeit hängt von verschiedenen Faktoren wie dem Werkstückmaterial, dem Werkzeugmaterial und den Fähigkeiten der Maschine ab.
Vorschubgeschwindigkeit: Die Vorschubgeschwindigkeit bezieht sich auf die Strecke, die das Werkzeug pro Umdrehung am Werkstück entlang vorrückt. Eine niedrigere Vorschubgeschwindigkeit führt normalerweise zu einer glatteren Oberflächenbeschaffenheit. Wenn die Vorschubgeschwindigkeit reduziert wird, trägt das Werkzeug weniger Material pro Durchgang ab, sodass weniger Material verformt werden muss und weniger Unregelmäßigkeiten auf der Oberfläche entstehen. Eine zu starke Reduzierung der Vorschubgeschwindigkeit kann jedoch zu längeren Bearbeitungszeiten und einer geringeren Produktivität führen. Daher muss ein Gleichgewicht zwischen dem Erreichen einer guten Oberflächengüte und der Aufrechterhaltung eines akzeptablen Produktivitätsniveaus gefunden werden.
Schnitttiefe: Die Schnitttiefe ist die Dicke des in einem Durchgang abgetragenen Materials. Eine geringere Schnitttiefe kann zu einer geringeren Oberflächenrauheit führen. Wenn die Schnitttiefe gering ist, werden die Schnittkräfte reduziert und das Werkzeug hat eine bessere Kontrolle über den Materialabtrag. Allerdings erhöht eine zu starke Reduzierung der Schnitttiefe, ähnlich wie bei der Vorschubgeschwindigkeit, die Anzahl der erforderlichen Durchgänge, um die Bearbeitung abzuschließen, und erhöht somit die Gesamtbearbeitungszeit.
3. Wartung und Steifigkeit von Werkzeugmaschinen
Der Zustand derGroße vertikale Drehmaschineselbst hat einen direkten Einfluss auf die Oberflächenrauheit des Werkstücks. Um die optimale Leistung der Maschine sicherzustellen, ist eine regelmäßige Wartung unerlässlich.
Spindel und Führungen: Die Spindel ist das Herzstück der Drehmaschine und ihre Genauigkeit und Stabilität sind entscheidend für das Erreichen einer guten Oberflächengüte. Jeder Rundlauf oder jede Vibration in der Spindel kann sich auf das Werkstück übertragen und zu einer ungleichmäßigen Oberflächenrauheit führen. Eine regelmäßige Inspektion und Wartung der Spindellager, wie z. B. Schmierung und Austausch bei Bedarf, ist erforderlich. Auch die Führungsbahnen, die die Bewegung des Werkzeugs und des Werkstücks führen, müssen ordnungsgemäß gewartet werden. Sauberkeit und Schmierung der Führungsbahnen sind wichtig, um eine reibungslose und genaue Bewegung zu gewährleisten und das Risiko von Oberflächenunregelmäßigkeiten zu verringern.
Maschinensteifigkeit: Eine steife Maschinenstruktur ist unerlässlich, um Vibrationen während des Schneidvorgangs zu minimieren. Durch Vibrationen können Rattermarken auf der Werkstückoberfläche entstehen, die die Oberflächenrauheit deutlich erhöhen. Wenn Sie sicherstellen, dass die Drehmaschine ordnungsgemäß auf einem stabilen Fundament steht und alle Komponenten fest befestigt sind, kann die Steifigkeit der Maschine verbessert werden. Darüber hinaus kann der Einsatz von Dämpfungsgeräten dazu beitragen, Vibrationen zu absorbieren und deren Auswirkungen auf die Werkstückoberfläche zu reduzieren.
4. Werkstückmaterial und Vorbereitung
Auch die Eigenschaften des Werkstückmaterials können die Oberflächenrauheit beeinflussen. Unterschiedliche Materialien weisen unterschiedliche Bearbeitbarkeitseigenschaften auf. Beispielsweise sind Materialien mit hoher Härte und Zähigkeit im Allgemeinen schwieriger zu bearbeiten und erfordern möglicherweise eine sorgfältigere Auswahl der Schneidwerkzeuge und -parameter, um eine gute Oberflächengüte zu erzielen.
Wichtig ist auch die richtige Werkstückvorbereitung. Das Werkstück sollte ordnungsgemäß an der Drehmaschine festgeklemmt sein, um Bewegungen während des Schneidvorgangs zu verhindern. Jede Bewegung oder Vibration des Werkstücks kann zu ungleichmäßigem Schnitt und erhöhter Oberflächenrauheit führen. Darüber hinaus sollte die Oberfläche des Werkstücks vor der Bearbeitung sauber und frei von Verunreinigungen sein. Verunreinigungen wie Schmutz, Öl und Rost können den Schneidprozess beeinträchtigen und zu Oberflächenfehlern führen.
5. Kühlmittel und Schmierung
Kühl- und Schmierstoffe spielen eine entscheidende Rolle bei der Reduzierung der Oberflächenrauheit. Sie tragen dazu bei, die Schnitttemperaturen zu senken, den Spanfluss zu verbessern und Werkzeugverschleiß zu verhindern.
Kühlmittel: Kühlmittel werden verwendet, um die beim Schneidvorgang entstehende Wärme abzuleiten. Hohe Temperaturen können zu einer thermischen Verformung des Werkstücks und des Werkzeugs führen, was zu einer erhöhten Oberflächenrauheit führt. Kühlmittel können außerdem Späne aus dem Schneidbereich wegspülen, wodurch ein erneutes Schneiden verhindert wird und Kratzer auf der Werkstückoberfläche entstehen. Es stehen verschiedene Arten von Kühlmitteln zur Verfügung, beispielsweise Kühlmittel auf Wasserbasis und Kühlmittel auf Ölbasis. Die Wahl des Kühlmittels hängt vom Werkstückmaterial, den Schnittbedingungen und Umweltaspekten ab.
Schmierung: Schmierstoffe reduzieren die Reibung zwischen Werkzeug und Werkstück, was die Oberflächengüte verbessern kann. Sie tragen außerdem dazu bei, den Werkzeugverschleiß zu reduzieren und die Werkzeugstandzeit zu verlängern. In manchen Fällen können Schmierstoffe direkt auf die Schneidkante des Werkzeugs aufgetragen oder mit dem Kühlmittel vermischt werden.
6. Chip-Management
Das richtige Spanmanagement ist entscheidend für die Erzielung einer guten Oberflächengüte. Lange, kontinuierliche Späne können sich im Werkzeug oder Werkstück verfangen, Kratzer verursachen und die Oberflächenrauheit erhöhen. Daher ist es wichtig, darauf zu achten, dass die Späne in kleine, handliche Stücke gebrochen werden.
Eine Möglichkeit, dies zu erreichen, ist der Einsatz von Spanbrechern an den Schneidwerkzeugen. Spanbrecher dienen dazu, die Späne während der Formung in kleine Segmente zu brechen. Ein anderer Ansatz besteht darin, die Schnittparameter wie Vorschub und Schnitttiefe anzupassen, um den Spanbruch zu fördern. Darüber hinaus sollte die Maschine mit einem effektiven Spanabfuhrsystem ausgestattet sein, um die Späne schnell aus dem Schneidbereich zu entfernen.
7. Nachbearbeitungsprozesse
In einigen Fällen können Nachbearbeitungsprozesse eingesetzt werden, um die Oberflächenrauheit des Werkstücks weiter zu reduzieren. Zu diesen Prozessen gehören Schleifen, Polieren und Läppen.
Schleifen: Schleifen ist ein Präzisionsbearbeitungsverfahren, mit dem eine kleine Menge Material von der Werkstückoberfläche entfernt werden kann, um eine sehr glatte Oberfläche zu erzielen. Es wird häufig für Anwendungen verwendet, bei denen eine extrem geringe Oberflächenrauheit erforderlich ist.
Polieren: Polieren ist ein Endbearbeitungsprozess, bei dem abrasive Materialien zum Glätten der Werkstückoberfläche verwendet werden. Es kann verwendet werden, um verbleibende Oberflächenunregelmäßigkeiten zu entfernen und das Oberflächenbild zu verbessern.


Läppen: Läppen ist ein Prozess, bei dem das Werkstück mit einer Schleifaufschlämmung gegen eine Läppplatte gerieben wird. Es handelt sich um ein sehr präzises Verfahren, mit dem extrem niedrige Oberflächenrauheitswerte erreicht werden können.
Als Lieferant vonGroße vertikale DrehmaschinenWir sind bestrebt, unseren Kunden hochwertige Maschinen und technische Unterstützung zur Verfügung zu stellen, um ihnen dabei zu helfen, die bestmögliche Oberflächengüte ihrer Werkstücke zu erzielen. Wenn Sie Interesse an unserem habenVertikale DrehmaschineoderVertikale CNC-DrehmaschineProdukte und möchten besprechen, wie Sie die Oberflächenrauheit Ihrer Werkstücke optimieren können, kontaktieren Sie uns gerne für weitere Informationen und eine ausführliche Beratung. Wir freuen uns darauf, mit Ihnen zusammenzuarbeiten, um Ihre Bearbeitungsanforderungen zu erfüllen.
Referenzen
- Kalpakjian, S. & Schmid, SR (2009). Fertigungstechnik und Technologie. Pearson Prentice Hall.
- Trent, EM, & Wright, PK (2000). Metallschneiden. Butterworth-Heinemann.
- Stephenson, DA, & Agapiou, JS (2006). Metallbearbeitung: Theorie und Anwendungen. CRC-Presse.